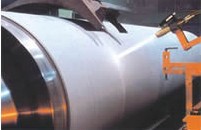
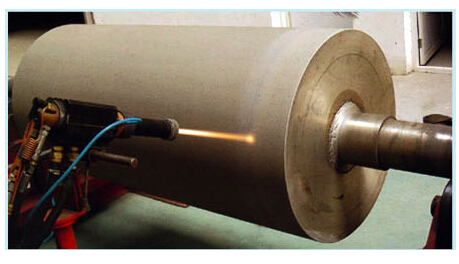
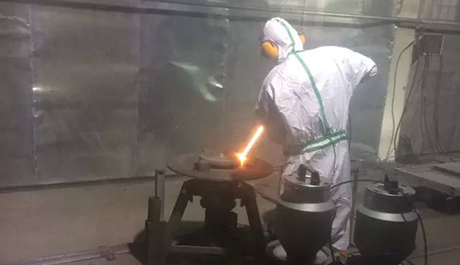
钢铁工业中的大量设备工件,长期满负荷的运行在高温、氧化、高温腐蚀、机械磨损以及熔融金属腐蚀的恶劣环境下,致使设备部件极易遭受损坏,诸如转炉罩裙、烟道的高温腐蚀、连续铸造生产线支承辊、导辊、夹紧辊的冷热疲劳、板坯连铸线结晶器、输送辊及各种工艺辊的机械磨损,冷轧机生产线的紧张辊、矫直辊的疲劳磨损,连续退火炉炉底辊的高温腐蚀磨损、积瘤,连续热侵镀生产线的沉没辊、张紧辊、导向辊侵受熔融金属侵蚀和磨损等故障问题,都可通过热喷涂高强度、高性能的材料予以解决。 辊面超音速(HVOF)火焰喷涂工作状态:金属间磨损 解决方案:超音速喷涂WC/C0 技术规范:涂层厚度70-120um 涂层表面状态R3.5-6.5 涂层结合强度≧55MPa 工作状态:金属间摩擦磨损解决方案:火焰喷涂(焊)二步法电感应涂层熔化处理 喷涂材料:NiCrBSi(HRc55~62) 技术规范:涂层厚度0.7~1.0mm涂层表面磨削加工工作状态:高温环境腐蚀/金属氧化物粘着解决方案:爆炸喷涂复合陶瓷材料等离子喷涂氧化物陶瓷材料 技术规范:涂层厚度0.7~1.0mm涂层表面可磨削加工
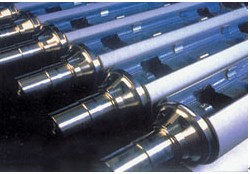
造纸机械设备各类辊子的磨损、划伤、刮伤等缺陷问题是制约纸品的主要因素,高速频繁运转的石头辊可用钢制辊表面喷涂氧化物陶瓷或金属复合陶瓷材料,替代抄纸机石头辊、且不受频繁高速使用限 制。又如机器轧光辊和刮板的粘着磨损,水修整环的腐蚀,光泽压光辊的表面光洁度下降,顶压辊、上浆辊、后干燥辊、缠卷鼓等出现的机械磨损。均可通过热喷涂工艺加工技术解决。同时可数倍的提高造纸机械部件的使用寿命。 造纸机复卷辊表面喷涂碳化物 镜面辊及造纸机械部件喷涂区域:辊、烘缸、储料槽 工作状态:金属间磨损 解决方案:超音速喷涂WC/C0/316L 抛光后为镜面 技术规范:涂层厚度70-120um 涂层表面状态R3.5-6.5 涂层结合强度≥55MP 造纸相钼辊工作状态:物料磨损/介质腐蚀 解决方案:超音速喷涂WC/C0/Cr 火焰喷涂金属钼材料 电弧喷涂耐腐蚀合金
柔板印刷机网纹辊,采用热喷涂高密度、高硬度陶瓷材料,寿命是镀铬辊的10倍。印刷机的送纸、导纸、压印等辊的腐蚀、不防滑缺陷以及纸箱瓦楞辊齿面磨损故障、电晕辊采用喷涂陶瓷材料替代橡胶和环氧衬套,改善高分子薄膜产品质量等关键性问题,热喷涂工艺技术是行之有效的手段。 印刷机辊表面预强化 喷涂区域:图纸设计部位 工作状态:摩擦磨损/油墨腐蚀 解决方案:各类喷涂方法 涂层材料:HRB300左右的不锈钢 涂层厚度:0.3-1.2mm 精密印刷辊:超音速喷涂316L抛光后为镜面 普通印刷辊:电弧喷涂高铬合金 使用效果:可替代镀硬铬 印刷机网纹辊 工作状态:摩擦磨损/印料腐蚀 解决方案:等离子喷涂 涂层材料:氧化铬粉末 涂层厚度:0.4-0.5mm 雕刻线束:600
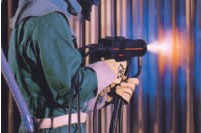
火电厂的循环硫化床锅炉和煤粉锅炉的四管(水冷壁、过热器、再热器、节煤器或节油器)热喷涂防腐蚀,耐冲刷磨损,耐高温材料,能有效地延长锅炉检修周期,而且还能够对电厂汽轮机缸盖结合面泄漏故障进行热喷涂耐蚀材料修复,以及排风机、吸风机叶轮、磨煤系统的磨损强化修复,水电站的水轮机过流位、闸门壳、排水减压管、转轮、导叶环、罩壳等气蚀冲刷进行热喷涂防护,柴油发电机曲轴抗磨损修复、风力发电机底座喷涂。
火电厂的循环硫化床锅炉和煤粉锅炉的四管(水冷壁、过热器、再热器、节煤器或节油器)热喷涂防腐蚀,耐冲刷磨损,耐高温材料,能有效地延长锅炉检修周期,而且还能够对电厂汽轮机缸盖结合面泄漏故障进行热喷涂耐蚀材料修复,以及排风机、吸风机叶轮、磨煤系统的磨损强化修复,水电站的水轮机过流位、闸门壳、排水减压管、转轮、导叶环、罩壳等气蚀冲刷进行热喷涂防护,柴油发电机曲轴抗磨损修复、风力发电机底座喷涂。
CHANGZHOU DE RESISTANCE BOND METAL PRODUCTS CO., LTD